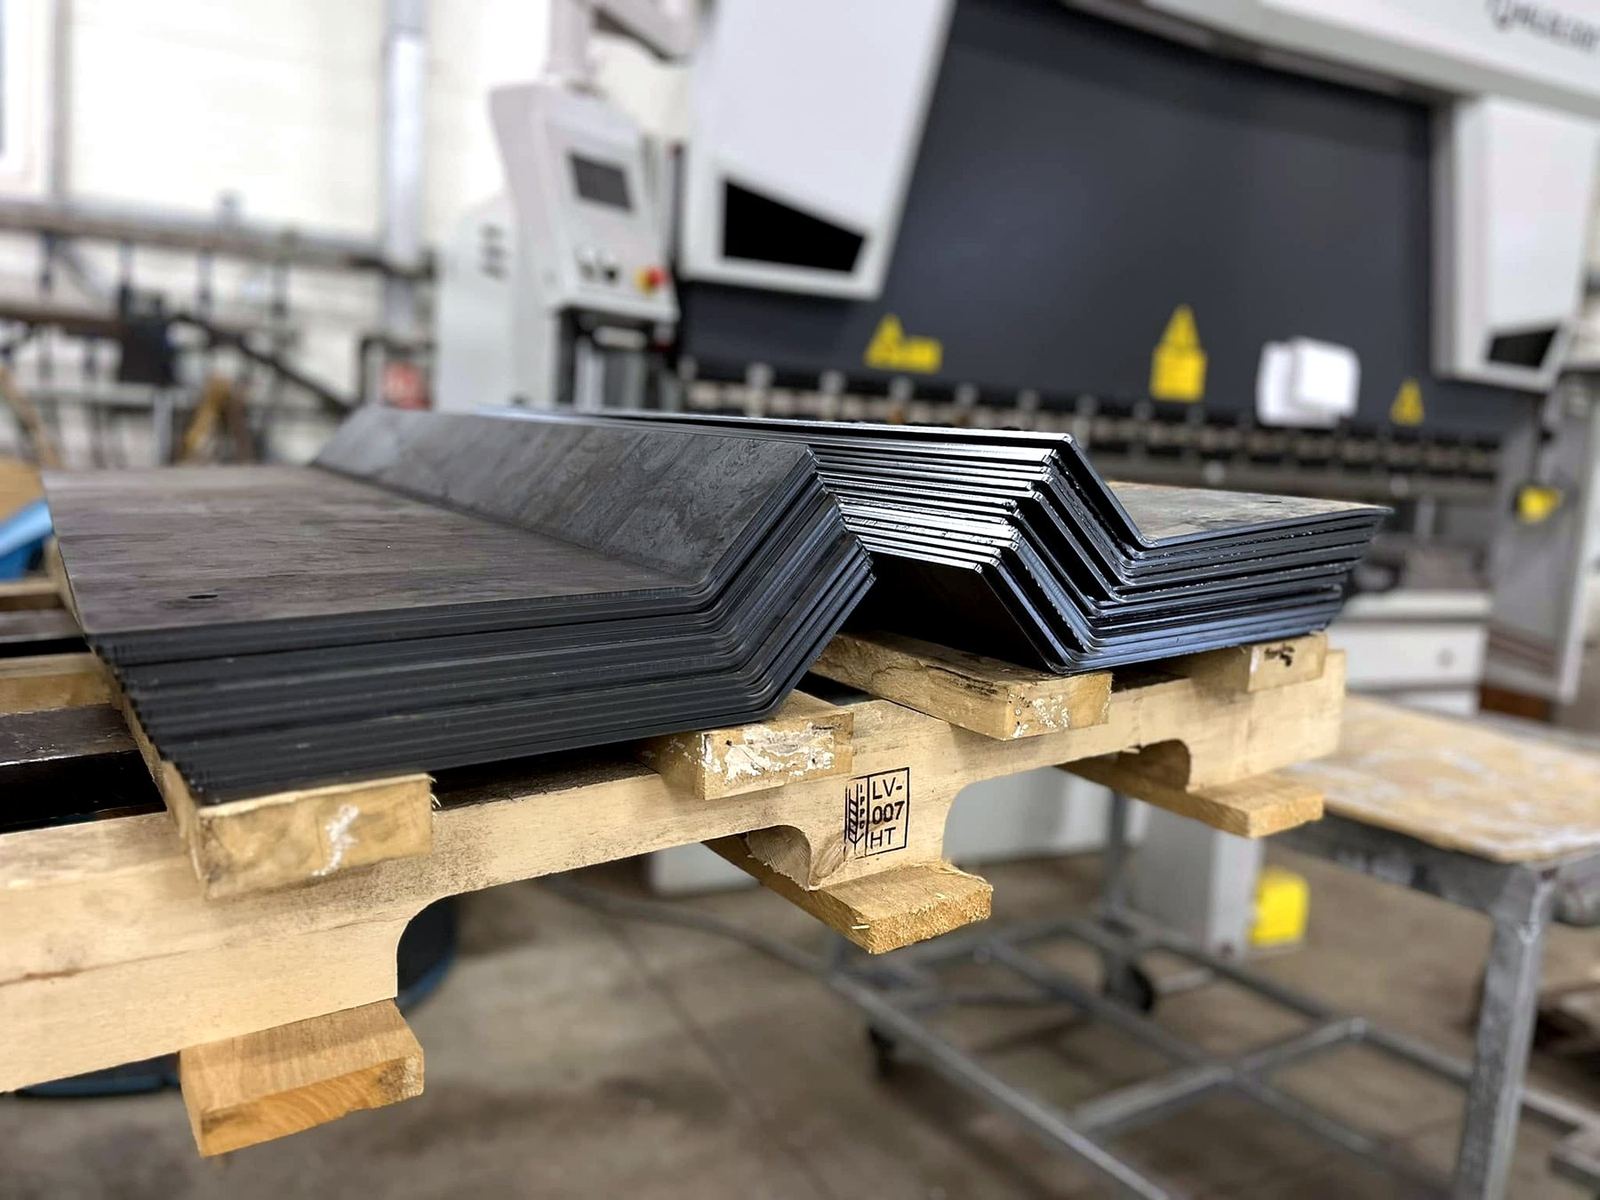
A kis hajlítási sugár anyagfüggő feltétel
Hajlításkor a lemez egyik oldala megnyúlik, a másik összenyomódik. Ha az anyag nem tudja elviselni a szükséges alakváltozást, repedés alakulhat ki. A gyártó hajlítási ajánlását ezért a pontos acélminőséghez, vastagsághoz és irányhoz kell kiválasztani; egy másik lemezre bevált sugár nem elegendő igazolás.
A kész alkatrész előírt belső sugara és a szerszám sugara sem minden eljárásnál azonos fogalom. A rajzi követelményt a gyártási lehetőséggel együtt kell ellenőrizni. Ha módosítás szükséges, a nagyobb rádiusz beépíthetőségét a tervezőnek is jóvá kell hagynia.
Miért kell mindezt a lézervágás előtt eldönteni?
A nesting során a sík alkatrészek elforgatása javíthatja a táblakihasználást. Ugyanez az elforgatás megváltoztatja a hajlítási vonalak helyzetét a hengerlési irányhoz képest. Az iránykötött alkatrészt ezért nem elég a hajlítógép mellett felismerni: az előírásnak a kivágási elrendezésben is meg kell maradnia.
Több, egymásra merőleges hajlításnál egyetlen hengerlési irány nem lehet minden hajlítási vonalra merőleges. Ilyenkor az egyes hajlítások sugarát, követelményeit és az anyaghoz tartozó ajánlásokat együtt kell egyeztetni. A jobb anyagkihasználás nem írhatja felül a meghatározott alakítási feltételeket.
Az irányt az alapanyaggal együtt kell azonosítani
A lemezdarab hosszabb oldala önmagában nem bizonyítja a hengerlési irányt: korábbi darabolás után ez az összefüggés elveszhet. Hozott anyagnál ezért az anyagazonosítás és a beszállítótól származó, értelmezhető irányjelölés legyen a kiindulópont. Ha ez hiányzik, ne kerüljön a rajzra találgatáson alapuló nyíl.
Egy rajzcsomag akkor használható jól, ha a kész alak mellett a sík darabhoz kapcsolódó iránykövetelményt is egyértelműen tartalmazza. Érdemes megadni:
- A pontos anyagminőséget, állapotot és lemezvastagságot.
- A hengerlési irány igazolt jelölését, illetve a tisztázandó információhiányt.
- Az egyes hajlítási vonalakat, az előírt szögeket és belső sugarakat.
- A megengedett elforgatást, valamint azt, kivel egyeztethető a szükséges rajzmódosítás.
A repedés nem ugyanaz, mint a visszarugózás
A visszarugózás a terhelés megszűnése után jelentkező alakváltozás; a repedés ezzel szemben anyagkárosodás. Más ellenőrzést és beavatkozást igényelnek. A repedés okát nem lehet automatikusan a hengerlési irányra visszavezetni: az él- és felületállapot, az előző alakítás és a szerszám állapota is szerepet kaphat.
Ha próbadarab szükséges, még a sorozat kivágása előtt legyen megállapodás annak anyagáról, az irányról és az elfogadás szempontjairól. Az eredmény az adott anyagra és kialakításra ad visszajelzést, nem minden későbbi rendelésre érvényes általános ígéret.
Rajzzal és anyagadatokkal induljon a CNC lemezhajlítás
Az Alabama Szer Kft. CNC lemezhajlítást vállal burkolatokhoz, dobozokhoz, konzolokhoz és más ipari lemezalkatrészekhez. A hajlítást a kivágott kontúrral és a későbbi hegesztési vagy szerelési feladattal együtt egyeztetjük.
Küldje el a kész alkatrész rajzát és az anyag pontos adatait, az iránykötöttséget pedig külön jelezze. Így a gyártási egyeztetés már a kivágás előtt kitérhet arra, hogy a rajzi forma és az alapanyag hajlíthatósága összeillik-e.