A tengelyirányú magasság nem azonos az alkotóval
Egy egyenes, koncentrikus csonkakúpnál a magasságot a két végsík között, a közös tengely irányában mérjük. Az alkotó ezzel szemben az oldalfelületen futó ferde szakasz. Azonos végátmérők mellett a kettő felcserélése más geometriát eredményez, ezért a rajzon ne csak „hossz” szerepeljen.
Ugyanilyen fontos tisztázni, hogy a méret a palást végéig vagy a kész szerelvény teljes hosszáig értendő. Egy hozzáadott egyenes nyakrész, karima vagy más csatlakozás nem olvasható ki pusztán a kúpos rész magasságából. A méretvázlat és a kész összeállítás nézete együtt tegye egyértelművé a határokat.
Koncentrikus vagy eltolt tengelyű átmenet készül?
Koncentrikus átmenetnél a két végkör középpontja közös tengelyre esik. Excentrikus, vagyis eltolt átmenetnél a középpontok helyzete eltér: a két végátmérő és a magasság mellé az eltolás nagyságát és irányát is meg kell adni. Ha az egyik oldalt egyenesre kérik, ezt nézettel vagy metszettel kell azonosítani.
Egy koncentrikus csonkakúp kiterítése ezért nem vehető át változtatás nélkül eltolt átmenethez. A kész alak rajza és a síklemez kivágási kontúrja két külön dokumentum: a kiterített rajz készítésének, ellenőrzésének és a gyártási ráhagyások meghatározásának felelősségét is előre kell tisztázni.
Miért kell a kúpot külön a gyártóberendezéshez vizsgálni?
A kúphengerítéshez a munkadarab vezetése és a görgők elrendezése is alkalmazkodhat a változó átmérőhöz. A gépgyártók ezért külön kúphengerítő eszközöket, támaszokat és geometriavizsgálatot ismertetnek. A kisebb végátmérő, a palást hossza, az anyag és a vastagság együtt határozza meg, milyen berendezés és munkamenet jöhet szóba.
A hengeres munkadarabhoz megadott legnagyobb lemezvastagság tehát nem tekinthető automatikusan kúphengerítési adatnak. Ugyanígy nincs minden gépre és kúpszögre érvényes, egységes csökkentőszorzó. Az adott rajzhoz szükséges képességet a gyártónak külön kell visszaigazolnia.
Egy ellenőrizhető rajzcsomag a következőket tartalmazza
A kúpos lemezalkatrész műszaki egyeztetése előtt a kész geometriát és a kért szállítási állapotot érdemes egyetlen, követhető dokumentációban összefoglalni:
- Nagyobb és kisebb végátmérő, megjelölt belső vagy külső méretértelmezéssel.
- Tengelyirányú magasság, és szükség esetén külön feltüntetett alkotó vagy csatlakozó nyakrész.
- A tengelyek helyzete; eltolt átmenetnél az eltolás és a tájolás.
- Anyagminőség, lemezvastagság, darabszám és felületi követelmény.
- A csatlakozó elemek rajza, a megkívánt tűrések és a kért nyitott, összeállított vagy hegesztett állapot.
- A kész alak és a kiterített kivágás rajzverziója, illetve annak jelzése, ha a kiterítés még nem készült el.
A kapcsolódó hengeres elemeket is a teljes összeállításhoz egyeztessük
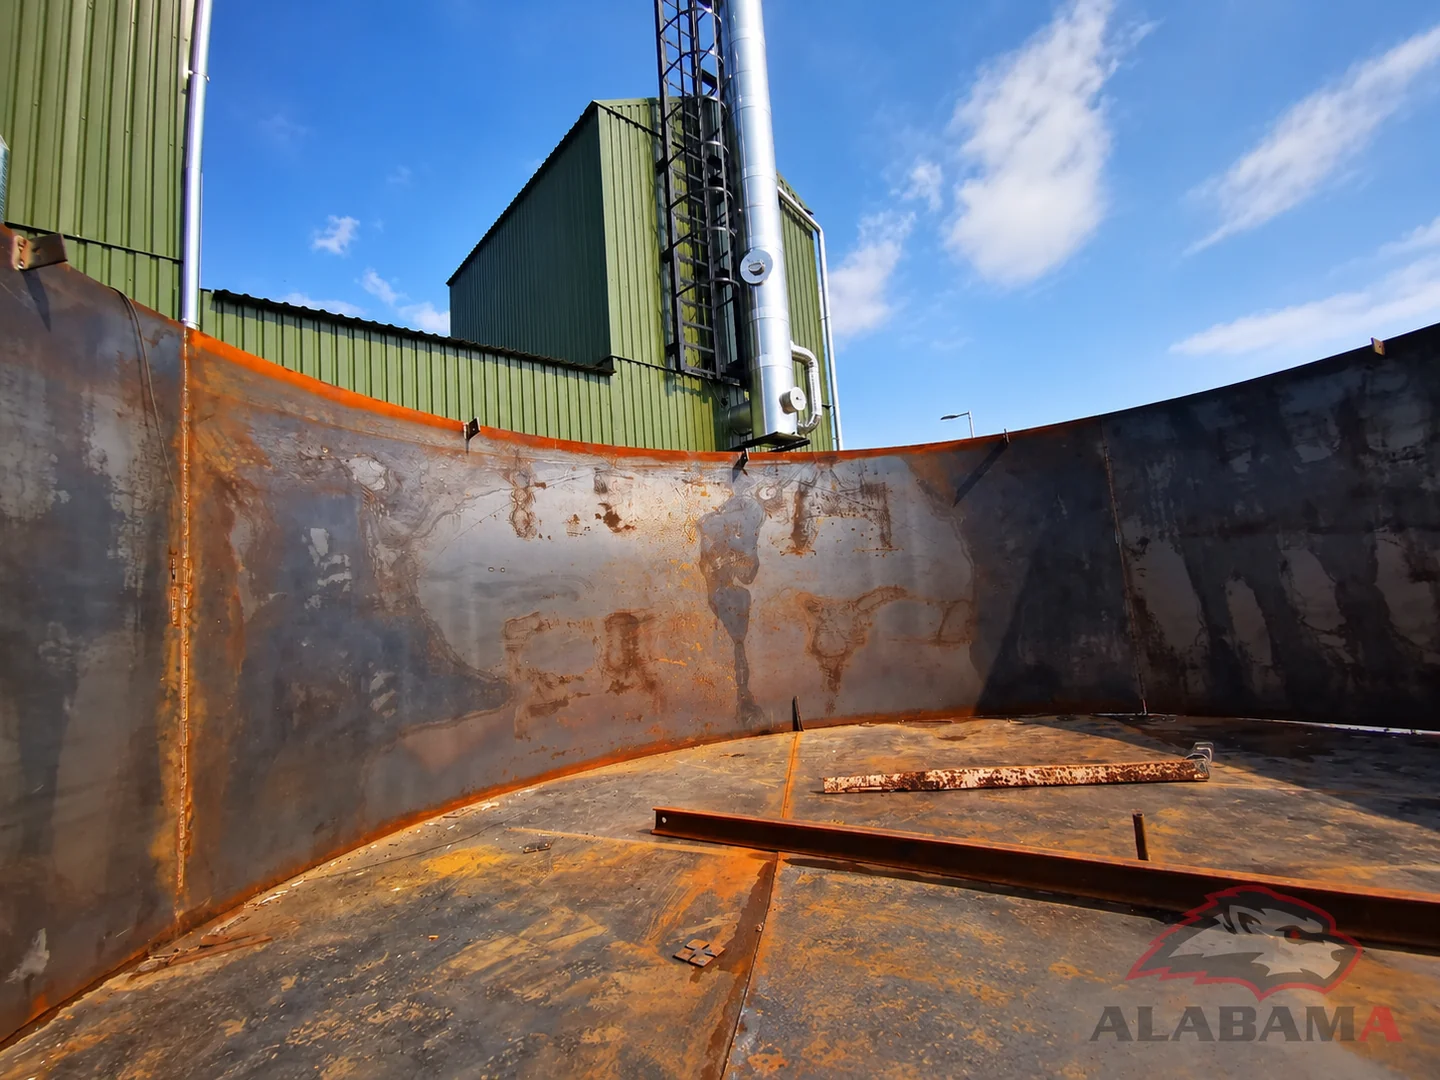
Az Alabama Szer Kft. lemezhengerítési szolgáltatása tartálypalástok, palástgyűrűk, hengeres köpenyek és íves lemezelemek gyártását foglalja magában. A cikk saját munkafotói ilyen hengeres elemeket mutatnak; a kúpos átmenet ettől eltérő gyártási feladat.
Ha hengeres palástot vagy íves lemezelemet rendel egy több részből álló szerkezethez, küldje el a kapcsolódó összeállítás rajzát is. Így a fémipari gyártás egyeztetése a csatlakozó méretekre és a ténylegesen vállalt műveletekre is kiterjedhet.